Tổng quan dự án
1.1 Bối cảnh dự án
Trầu cau là một loại đồ ăn vặt đặc sản, duy trì nhu cầu thị trường ổn định. Việc đóng gói trầu cau truyền thống chủ yếu dựa vào đóng túi và hàn kín thủ công, tồn tại nhiều hạn chế: hiệu quả sản xuất thấp, sai số đo lường lớn, khó kiểm soát vệ sinh và chi phí nhân công cao. Khi quy định ngành thực phẩm ngày càng chặt chẽ cùng chi phí nhân công tăng, xây dựng dây chuyền đóng gói trầu cau tự động, thông minh đã trở thành lựa chọn tất yếu để nâng cao sức cạnh tranh của doanh nghiệp.
Kế hoạch này dựa trên đặc điểm đóng gói sản phẩm trầu cau (khối lượng từng sản phẩm không đều, cần đếm/cân chính xác, đóng gói hai lớp túi trong + túi ngoài, cần in mã để truy xuất nguồn gốc), thiết kế dây chuyền đóng gói tự động hoàn toàn từ khâu cấp nguyên liệu đến xếp thành phẩm lên pallet, giúp giảm nhân công, nâng cao hiệu quả, kiểm soát chất lượng và tuân thủ quy định.
1.2 Mục tiêu thiết kế
- Mục tiêu công suất: Công suất thiết kế một dây chuyền ≥ 120 túi trong/phút, công suất hàng ngày ≥ 250.000 túi (tính theo 20 giờ làm việc)
- Độ chính xác đo lường: Sai số khối lượng mỗi túi ≤ ±0,5%, độ chính xác đếm ≥ 99,9%
- Nhân sự: Tổng số người vận hành dây chuyền ≤ 4 người/ca (bao gồm cấp liệu, kiểm tra, hỗ trợ đóng thùng)
- Tỷ lệ đạt chuẩn: Tỷ lệ thành phẩm đạt ngay lần đầu ≥ 99,5%
- Yêu cầu tuân thủ: Tuân thủ theo Quy tắc chung thẩm định giấy phép sản xuất thực phẩm (Bản 2022) và hướng dẫn thẩm định giấy phép sản xuất trầu cau ăn được
1.3 Phạm vi áp dụng
Kế hoạch này áp dụng cho toàn bộ quy trình đóng túi trong, đóng túi ngoài, đóng thùng và xếp pallet thành phẩm trầu cau ăn được. Nội dung bao gồm lựa chọn thiết bị, bố trí quy trình, điều khiển điện, thiết kế vệ sinh, phân tích công suất và ước tính đầu tư, có thể làm cơ sở kỹ thuật cho việc khởi tạo dự án, mua thiết bị, cải tạo xưởng sản xuất và nghiệm thu.
Cơ sở thiết kế và tiêu chuẩn thực hiện
2.1 Quy định và tiêu chuẩn
STT | Tên tiêu chuẩn/quy định | Phạm vi áp dụng
1 | Quy tắc chung thẩm định giấy phép sản xuất thực phẩm (Bản 2022) | Khu vực sản xuất, bố trí thiết bị, xác minh quy trình công nghệ
2 | Hướng dẫn thẩm định giấy phép sản xuất trầu cau ăn được | Phân khu vực làm việc sạch, yêu cầu vệ sinh thiết bị
3 | GB 14881-2013 Tiêu chuẩn vệ sinh chung cho sản xuất thực phẩm | Bố trí xưởng, phòng ngừa ô nhiễm chéo
4 | GB 5749-2022 Tiêu chuẩn chất lượng nước uống | Nước dùng cho sản xuất
5 | GB 2760-2024 Tiêu chuẩn sử dụng phụ gia thực phẩm | Vật liệu đóng gói và phụ liệu tuân thủ quy định
6 | GB/T 19001-2016 / ISO 22000 | Hệ thống quản lý chất lượng
7 | Chuỗi tiêu chuẩn GB 5009 | Kiểm tra vi sinh vật, lý hóa thực phẩm
2.2 Nguyên tắc thiết kế
- Nguyên tắc quy trình ngắn nhất: Luồng vật liệu rõ ràng, tránh đi vòng, giao chéo, rút ngắn khoảng cách vận chuyển
- Nguyên tắc phân khu sạch/bẩn: Tách luồng người và luồng vật liệu, ngăn cách vật lý giữa khu sạch và khu thông thường
- Nguyên tắc có khả năng mở rộng: Dự trữ giao diện nâng cấp tại các trạm chính, hỗ trợ tăng công suất trong tương lai
- Nguyên tắc dễ vệ sinh: Thiết bị dùng thép không gỉ 304 cấp thực phẩm, không có góc khuất tích cặn, cấu trúc tháo lắp nhanh
- Nguyên tắc truy xuất dữ liệu: Toàn dây chuyền in mã, dữ liệu lô sản xuất, khối lượng, thời gian đều có thể tra cứu và truy xuất
3. Thiết kế quy trình công nghệ
3.1 Quy trình tổng thể
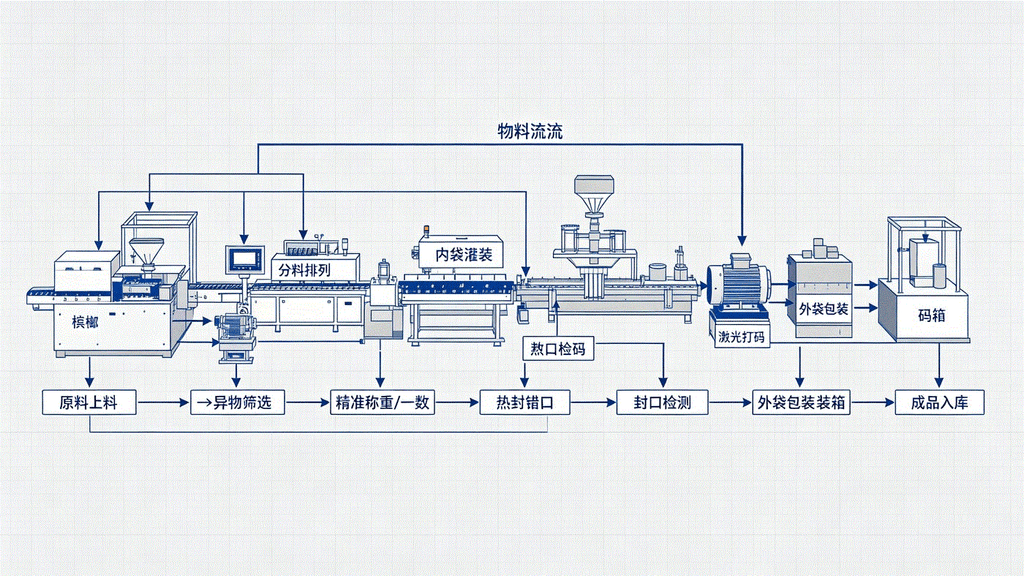
Dây chuyền đóng gói trầu cau áp dụng quy trình liên tục: Cấp nguyên liệu → Sàng lọc loại tạp → Phân liệu sắp xếp → Đo lường chính xác → Điền và hàn kín túi trong → Kiểm tra chất lượng → In mã → Đóng gói túi ngoài → Đóng thùng → Xếp pallet → Nhập kho thành phẩm. Các khâu nối tiếp liền mạch bằng băng tải, đặt thiết bị kiểm tra và loại bỏ sản phẩm lỗi tại các nút quan trọng để đảm bảo sản phẩm không đạt chuẩn không chuyển sang khâu sau.
Hình 1 Sơ đồ quy trình dây chuyền đóng gói trầu cau
3.2 Mô tả từng khâu
3.2.1 Cấp nguyên liệu, sàng lọc và loại tạp chất
Sản phẩm bán thành phẩm trầu cau được đổ từ thùng chuyển vào phễu của máy cấp liệu rung, cấp liệu đều ra máy sàng lọc thị giác CCD qua đĩa rung. Máy sàng nhận diện màu sắc, hình dạng, kích thước và tạp chất (tóc, mảnh kim loại, hạt cháy) bằng camera công nghiệp, sản phẩm không đạt chuẩn sẽ được vòi khí tự động loại bỏ. Độ chính xác sàng lọc ≥ 99,5%, công suất xử lý ≥ 300 hạt/phút.
3.2.2 Phân liệu, sắp xếp và đo lường chính xác
Trầu cau đạt chuẩn được bộ phân liệu chia đều đến máy cân kết hợp nhiều đầu (10 đầu hoặc 14 đầu). Máy cân kết hợp sử dụng cảm biến cân độ chính xác cao (sai số ±0,1g), tự động ghép khối lượng mục tiêu bằng thuật toán kết hợp, kiểm soát sai số cân mỗi túi trong ±0,5%. Với quy cách bán theo số lượng hạt, có thể chuyển sang chế độ đếm quang điện, độ chính xác đếm ≥ 99,9%.
3.2.3 Điền và hàn nhiệt túi trong
Sử dụng máy đóng gói túi kiểu túi có sẵn, tự động lấy túi, mở túi, cấp liệu (trầu cau + gói hút ẩm), hút khí, hàn nhiệt và định hình. Nhiệt độ hàn nhiệt điều chỉnh 160–200°C, chiều rộng hàn 8–12mm, độ bền hàn đáp ứng yêu cầu thử rơi. Thiết bị có chức năng bảo vệ liên khóa: không có túi thì không cấp liệu, chưa mở túi thì không thả sản phẩm, chưa có vật liệu thì không hàn. Tốc độ đóng gói 80–120 túi/phút.
3.2.4 Kiểm tra chất lượng
Sau khi hàn túi trong, sản phẩm đi qua lần lượt: ① Máy dò kim loại (phát hiện kim loại sắt/không sắt, độ nhạy Fe ≥ φ1,0mm, SUS ≥ φ1,5mm); ② Máy kiểm tra khối lượng động (cân động, tự động loại bỏ sản phẩm sai khối lượng); ③ Kiểm tra thị giác đường hàn (nhận diện nếp nhăn hàn, kẹt tạp chất, hàn không chặt). Nếu không đạt ở bất kỳ một trong ba khâu kiểm tra, sản phẩm sẽ được tự động loại bỏ và ghi nhận.
3.2.5 In mã và đóng gói túi ngoài
Túi trong đạt chuẩn được máy in mã laser in ngày sản xuất, số lô và mã QR truy xuất nguồn gốc (độ phân giải in ≥ 300DPI, tốc độ ≥ 120 sản phẩm/phút). Sau đó vào máy đóng gói túi ngoài kiểu quay, tự động đưa nhiều túi trong (ví dụ 10 gói/túi) vào túi ngoài, hút chân không / xung khí nitơ rồi hàn nhiệt. Túi ngoài cũng được kiểm tra đường hàn và kiểm tra lại khối lượng.
3.2.6 Đóng thùng và xếp pallet
Thành phẩm túi ngoài đi vào máy đóng thùng tự động qua băng tải, tự động đóng thùng, dán băng keo và dán nhãn theo quy cách cài đặt (ví dụ 20 túi/thùng). Sau khi đóng thùng, robot xếp pallet xếp thùng lên pallet theo mẫu định sẵn, pallet đầy được AGV hoặc xe nâng đưa đến kho thành phẩm. Công suất xếp pallet ≥ 600 thùng/giờ, xếp gọn, chồng lớp lệch ổn định.
Kế hoạch cấu hình thiết bị cốt lõi
4.1 Tổng quan thành phần thiết bị
Toàn bộ dây chuyền gồm 9 cụm thiết bị chính, kết nối và liên khóa với nhau bằng băng tải và hệ thống điều khiển. Việc lựa chọn thiết bị ưu tiên các thương hiệu trong nước đã trưởng thành, còn linh kiện chính (động cơ servo, cảm biến, PLC) dùng thương hiệu quốc tế hạng nhất để đảm bảo độ ổn định và dễ bảo trì.
Hình 2 Sơ đồ 3D thành phần thiết bị dây chuyền đóng gói trầu cau
4.2 Danh sách thông số thiết bị chính
STT | Tên thiết bị | Thông số chính | Số lượng | Yêu cầu vật liệu/thương hiệu
1 | Máy cấp liệu rung | Dung tích chứa 50kg, tốc độ cấp liệu điều chỉnh, điều khiển biến tần | 1 bộ | Thép không gỉ 304 cấp thực phẩm
2 | Máy sàng lọc thị giác CCD | Camera ≥ 5MP, xử lý ≥ 300 hạt/phút, độ chính xác loại bỏ ≥ 99,5% | 1 bộ | Thép không gỉ 304, camera công nghiệp
3 | Máy cân kết hợp nhiều đầu | 10/14 đầu, độ chính xác ±0,1g, tốc độ ≥ 120 lần/phút, IP65 | 1 bộ | Thép không gỉ 304, cảm biến nhập khẩu
4 | Máy đóng gói túi trong kiểu túi có sẵn | Chiều rộng túi 80–200mm, tốc độ 80–120 túi/phút, truyền động servo | 1 bộ | Thép không gỉ 304, PLC + màn hình cảm ứng
5 | Máy dò kim loại | Fe ≥ φ1,0mm, SUS ≥ φ1,5mm, tự động loại bỏ | 1 bộ | Thép không gỉ 304, hai kênh
6 | Máy kiểm tra khối lượng động | Độ chính xác ±0,5g, tốc độ ≥ 120 sản phẩm/phút, tự động loại bỏ | 1 bộ | Thép không gỉ 304, cảm biến cao cấp
7 | Máy in mã laser | Laser sợi/CO2, độ phân giải ≥ 300DPI, tốc độ ≥ 120 sản phẩm/phút | 1 bộ | Cấp công nghiệp, hỗ trợ in mã QR
8 | Máy đóng gói túi ngoài kiểu quay | 8–12 trạm quay, tốc độ 40–60 túi/phút, hút chân không / xung nitơ | 1 bộ | Thép không gỉ 304, truyền động servo
9 | Máy đóng thùng tự động | Tốc độ ≥ 10 thùng/phút, tự động dán băng keo và dán nhãn, điều chỉnh quy cách | 1 bộ | Khung thép không gỉ 304
10 | Robot xếp pallet | Tải trọng ≥ 50kg, ≥ 600 thùng/giờ, trục 4/trục 6, lập trình mẫu xếp | 1 bộ | Robot công nghiệp, bao gồm kẹp lấy hàng
11 | Hệ thống băng tải | Băng tải băng/đĩa xích, điều tốc biến tần, băng cấp thực phẩm | 1 bộ | Khung thép không gỉ 304
12 | Hệ thống điều khiển trung tâm | PLC + màn hình cảm ứng + giao diện MES, liên khóa toàn dây chuyền, thu thập dữ liệu | 1 bộ | PLC Siemens/Mitsubishi
4.3 Lưu ý khi chọn thiết bị chính
Máy cân kết hợp nhiều đầu là thiết bị cốt lõi quyết định độ chính xác cân. Khuyến nghị cấu hình 14 đầu, linh hoạt kết hợp và có dư tốc độ cao hơn bản 10 đầu. Máy đóng gói túi kiểu túi có sẵn nên chọn loại có chức năng mở khóa kéo để đáp ứng nhu cầu đóng gói túi đứng có khóa kéo trầu cau. Máy đóng túi ngoài phải có chức năng hút chân không để kéo dài thời hạn sử dụng sản phẩm. Robot xếp pallet nên chọn loại tải trọng ≥ 80kg để dự trữ dư cho trường hợp thay đổi quy cách đóng gói trong tương lai.